钣金冲压件生产工艺流程及质量管控要点解析
📅 2026-10-10
🔖 苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件
钣金冲压件看似结构简单,实际生产中却常因回弹、毛刺、尺寸超差等问题导致批量报废。如何把不良率压到0.5%以下?关键在于流程设计与过程管控的精细化程度。
从开卷到出货:核心工艺链路
典型流程包括:开卷校平→激光切割下料→冲压成型→折弯→焊接→表面处理。其中激光切割的切口锥度和热影响区控制,直接影响后续冲压定位精度。以2mm冷轧板为例,切割速度需匹配功率与辅助气体压力,否则挂渣会引发模具异常磨损。
质量管控的三个关键节点
- 首件检验:重点核对回弹补偿量,尤其对Q235、304不锈钢等不同材质,回弹角差异可达2°~5°。
- 过程巡检:每2小时抽检关键尺寸,如孔位距、折弯高度,SPC数据实时监控CPK≥1.33。
- 模具寿命管理:冲次达5万次后需检查刃口磨损,避免毛刺高度超过0.05mm。
选型与配套建议
采购冲压件时,建议优先选择具备激光切割与冲压联动能力的供应商。苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件,在薄板类零件上可实现±0.1mm的重复定位精度,适合对一致性要求高的电气柜、支架类产品。
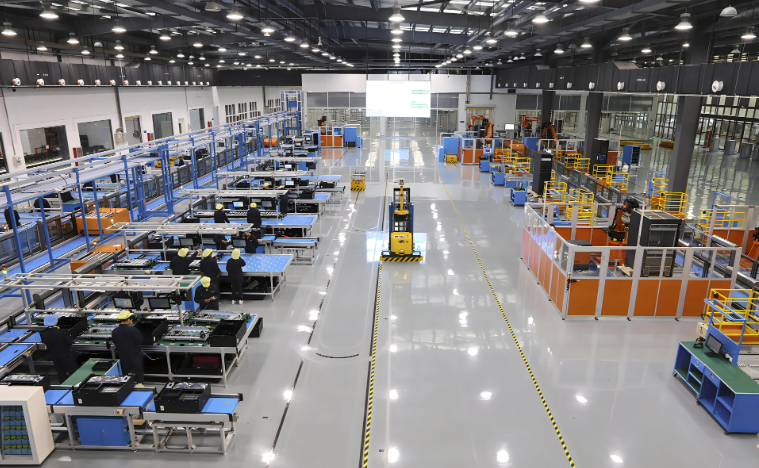
新能源与自动化设备对轻量化金属构件的需求年增12%以上,高强钢、铝合金冲压件的回弹补偿数据库将成为下一阶段竞争焦点。提前布局工艺数据积累的企业,能更快响应定制化订单。