机械配件定制加工中的材料选型与工艺匹配指南
📅 2026-10-12
🔖 苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件
在机械配件定制加工中,材料与工艺的匹配度直接决定零件的服役寿命与成本控制。以苏州浩辉机械制造有限公司的钣金加工实践为例,不同材质对激光切割、冲压件的工艺响应差异显著。
材料与工艺匹配的核心参数
碳钢Q235B适用于激光切割厚度≤20mm,切割面粗糙度可控制在Ra12.5以内;不锈钢304因导热率低,激光切割需将功率提升15%-20%,并采用氮气辅助切割以避免氧化。冲压件加工时,铝5052的延伸率约12%,折弯半径需≥板厚的1.5倍,否则易产生微裂纹。
典型选型对照
- 钣金加工:冷轧板SPCC优先用于机箱机柜,折弯回弹角约1°-2°
- 激光切割:黄铜H62需采用连续波光纤激光,焦点位置下移0.5mm
- 冲压件:65Mn弹簧钢冲裁间隙取料厚的8%-10%,毛刺高度≤0.05mm
注意事项
厚度>6mm的Q345B激光切割时,需预涂防飞溅液,否则挂渣率上升30%。冲压件若后续需焊接,应避免选用含硫易切削钢,热影响区易产生热裂纹。
常见问题
问:激光切割20mm不锈钢为何推荐氧气切割?答:氧气可提升熔融金属流动性,但切口会形成氧化层,后续需铣削去除。若直接用于机械配件装配,建议改用氮气高压切割,成本增加约25%。
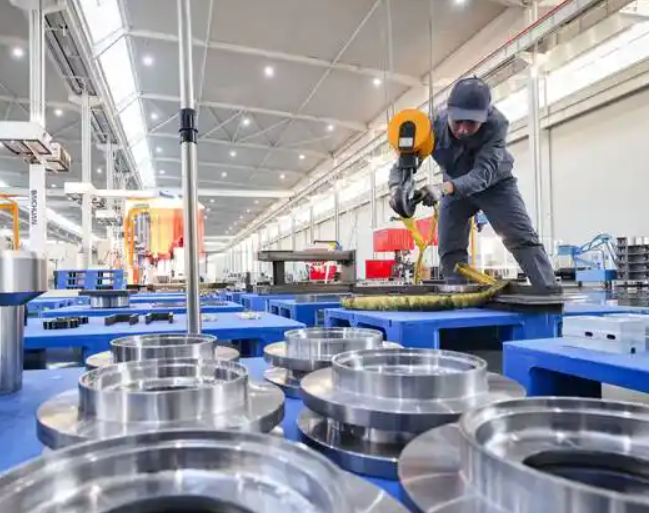
苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件——在实际排产中,我们通过工艺验证单逐项确认材料批次与设备参数,避免因选型错配导致批量报废。