金属构件焊接变形控制技术及行业应用案例
📅 2026-10-13
🔖 苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件
在金属构件制造领域,焊接变形是长期困扰工艺人员的痛点。一块6mm厚的Q235钢板,经CO₂气体保护焊后,角变形量可达3-5mm,直接影响后续装配精度。苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件——在这些业务场景中,焊接变形控制能力往往决定交付质量。
热输入与约束:变形的根源
焊接变形的本质是局部不均匀加热导致的热应力超过材料屈服强度。热影响区金属受热膨胀时被周围冷态母材约束,冷却收缩后便产生残余应力和变形。控制思路无非两条:降低热输入与优化约束条件。
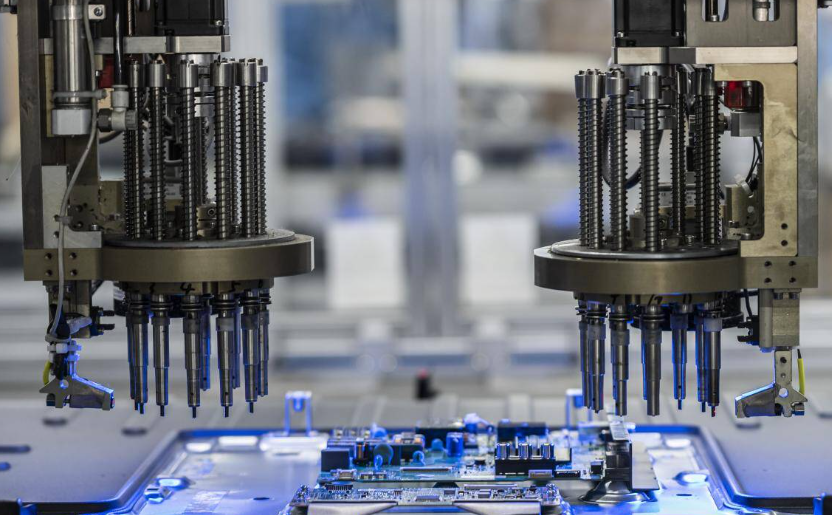
实操中的几个关键手段
- 分段退焊法:将长焊缝分为200-300mm段,反向施焊,可使纵向收缩减少约30%
- 刚性固定:配合工装夹具,将构件在焊接前预加反变形量,6mm板反变形角度取1.5°-2°效果显著
- 能量密度调整:激光切割下料后配合激光焊接,热输入仅为MIG焊的1/5,变形量可控制在0.2mm以内
数据对比:不同工艺的变形表现
以我司某批次机械配件焊接为例,同等结构件分别采用手工电弧焊与激光焊对比:手工焊角变形平均2.8mm,激光焊仅0.4mm;后续校形工时从每件12分钟降至2分钟。苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件——多工艺协同的优势正在于此。
焊接变形控制没有万能公式,需结合材料厚度、接头形式与批量规模综合权衡。对精度要求高的金属构件,优先选用低热输入工艺并辅以合理工装,往往比事后矫正更经济。