苏州浩辉机械制造有限公司机械配件在自动化设备中的应用案例
在自动化设备行业摸爬滚打多年的工程师大多有过这样的经历:一台高速贴片机的送料机构突然出现0.05mm的定位偏差,排查半天才发现问题出在一个不起眼的冲压件上——材料回弹量超标,导致累计误差被逐级放大。这类现象并不罕见。
自动化设备对机械配件的精度、耐磨性和一致性要求远高于通用机械。一个看似简单的金属构件,其公差控制、表面处理甚至内应力分布,都可能成为整机稳定性的短板。
问题往往出在基础件的工艺链上
很多设备集成商在选型时习惯把注意力集中在伺服电机、传感器和控制系统上,却对结构件的制造工艺重视不够。实际上,自动化设备中的导轨安装座、传感器支架、传动连接板等零件,如果钣金加工环节的折弯补偿不到位,或者激光切割的热影响区控制不严,装配后就会产生难以修正的累积误差。
苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件——这五个环节恰好构成了一条完整的精度传递链。以激光切割为例,切割缝宽通常控制在0.1-0.3mm之间,但如果辅助气体压力和切割速度匹配不当,断面粗糙度Ra值会从3.2骤升至12.5,直接影响后续折弯的定位基准。
一个典型的应用案例
某自动化包装线客户需要一批用于薄膜张力控制的摆臂组件。该组件由冲压件主体、激光切割的加强板和折弯成型的安装底座焊接而成。初期试制时,摆臂在200次/分钟的高频摆动下,焊接热变形导致轴承孔同轴度偏差达到0.08mm,远超0.03mm的设计要求。
- 材料端:将Q235B替换为SPCC冷轧板,厚度公差从±0.07mm收紧至±0.03mm
- 冲压端:调整模具间隙至料厚的8%,减少冲裁断面的塌角高度
- 焊接端:采用分段退焊法,配合水冷铜衬垫控制热输入
经过三轮工艺迭代,最终交付的机械配件在客户端的实际装配中,同轴度稳定在0.025mm以内,设备连续运行6个月未出现张力波动报警。
对比:通用件与自动化专件的差异
市面上流通的通用钣金件,通常执行GB/T 1804-m级公差,而自动化设备用的金属构件往往需要达到m级甚至f级。以100mm长度的折弯件为例,m级允许±0.3mm偏差,f级则收紧到±0.15mm。这0.15mm的差距,在单件上看不出区别,但在多工位联动机构中,就是设备能否稳定运行的分水岭。
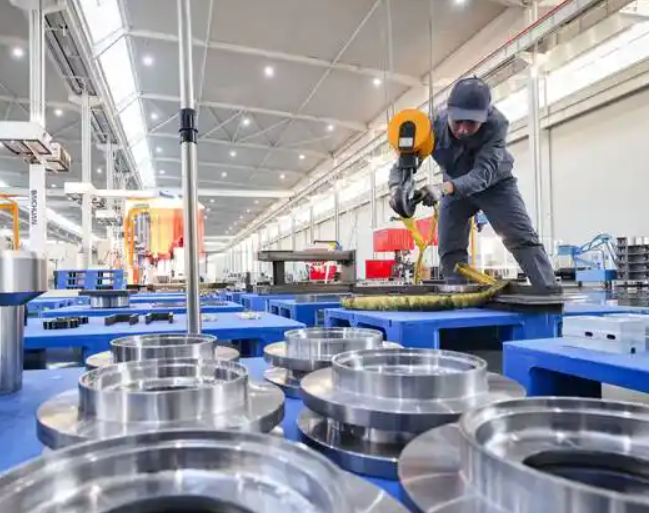
建议设备制造企业在选择机械配件供应商时,不要只看报价单上的单价,而要重点关注三个指标:首件检验报告中的CPK值、批次一致性数据、以及供应商是否具备从激光切割到折弯焊接的全流程追溯能力。苏州浩辉机械制造有限公司在这方面的做法是,每批次钣金加工件都附带关键尺寸的实测数据表,冲压件则保留模具维修记录,确保问题可倒查、可复现。