激光切割与冲压工艺在精密钣金加工中的技术对比分析
📅 2026-10-11
🔖 苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件
在精密钣金加工领域,激光切割与冲压是两种最常用的下料与成形手段。苏州浩辉机械制造有限公司在长期承接钣金加工订单的过程中,积累了丰富的工艺选型经验。本文从技术参数、适用场景及成本结构出发,对两者进行客观对比。
激光切割:柔性化生产的核心手段
光纤激光切割机目前主流功率在3000W至12000W之间。以1mm不锈钢为例,6000W设备切割速度可达15m/min,切口粗糙度Ra≤12.5μm,热影响区通常控制在0.1mm以内。对于机械配件中常见的异形孔、窄缝及复杂轮廓,激光切割无需开模,编程后直接加工,交期可压缩至24小时内。
冲压工艺:批量效率与成形一体化
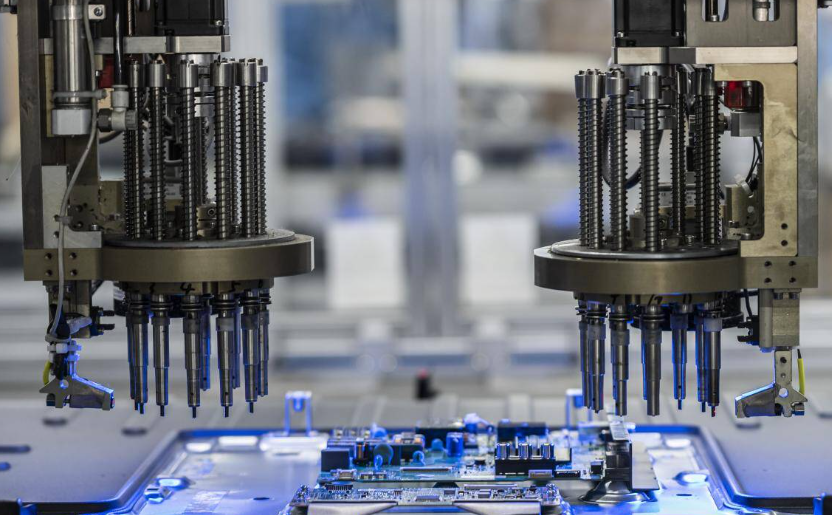
冲压依赖模具完成落料、冲孔、折弯甚至浅拉伸。当冲压件批量超过5000件时,单件分摊的模具成本显著下降,生产节拍可稳定在30-60次/分钟。但模具开发周期通常为7-15天,费用从数千到数万元不等,且对金属构件的厚度与材质一致性要求较高。
关键选型参考
- 批量≤500件:优先激光切割,省去模具投入
- 批量≥5000件:冲压更具成本优势,且可同步完成成形
- 精度要求≤±0.05mm:两者均需配合精修或二次加工
需要留意的是,激光切割对高反材料(如铜、铝)需配备防反射模块;冲压则需关注模具磨损后的毛刺变化。苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件——在实际项目中,我们常采用激光切割打样、冲压量产的组合策略,兼顾效率与成本。
常见问题方面,客户常问“激光切割能否替代冲压”。答案是否定的:前者擅长柔性、小批量,后者胜在效率与成形一体化。选型时需综合评估批量、材质、精度及后续装配需求。
两种工艺并非竞争关系,而是互补。合理搭配,才能在精密钣金加工中实现质量与效益的平衡。