苏州浩辉机械制造有限公司金属构件产品系列技术优势解析
📅 2026-10-14
🔖 苏州浩辉机械制造有限公司:钣金加工,激光切割,冲压件,机械配件,金属构件
在金属构件采购中,不少客户遇到过这样的问题:同一批图纸,不同供应商交付的零件装配时孔位偏差超过0.5mm,导致现场返工。这背后往往是下料精度与成形工艺的匹配出了问题。
从下料精度说起
金属构件的精度起点在切割环节。苏州浩辉机械制造有限公司在激光切割工序中,针对6mm以下碳钢采用光纤激光器,切口锥度控制在0.1mm以内,配合自动排版软件将材料利用率提升至92%以上。对于中厚板,则切换等离子或火焰切割,避免激光端面挂渣影响后续焊接。
冲压与钣金成形的协同
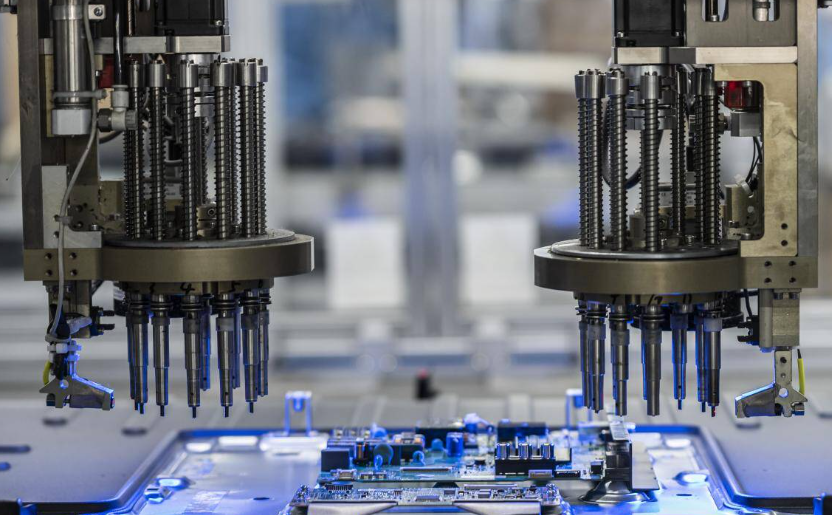
下料之后是成形。公司冲压件生产线配置了25T至400T多工位压力机,模具间隙按材料厚度的8%-12%动态调整。而钣金加工环节则依托数控折弯机,通过挠度补偿算法解决长工件折弯时的中间角度偏差。
- 折弯角度公差:±0.5°(1m以内工件)
- 冲压件毛刺高度:≤0.05mm
- 焊接后变形量:≤1.2mm/m
检测环节的差异
很多工厂的质检停留在卡尺抽检。苏州浩辉机械制造有限公司对机械配件和金属构件采用三坐标测量仪全尺寸验证,关键孔位做通止规100%过检。对比外协加工,这套流程让首件合格率从78%提升到96%以上。
建议采购方在询价时要求供应商提供首件检测报告和过程能力指数(Cpk),这比单纯比价更能反映长期交付的稳定性。